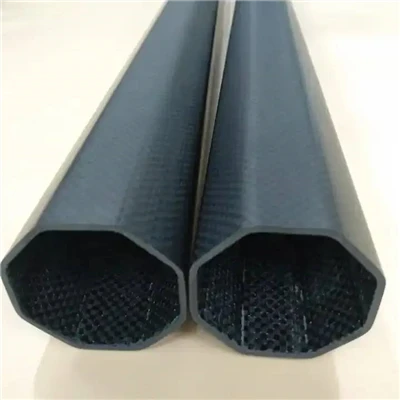
Kulfibermaterialer omformer dybtgående moderne ingeniørsystemer, med applikationer, der udvider sig fra avancerede-områder som rumfart til bilproduktion, sportsartikler og forskellige industrielle applikationer. Efterhånden som markedet fortsætter med at udvide sig, bliver forskellene mellem forskellige fremstillingsprocesser mere og mere tydelige. I dag er det ikke længere materialeforskeres eksklusive domæne at bedømme kvaliteten af kulfiberprodukter, men en essentiel færdighed for ingeniører, indkøbsbeslutningstagere-og endda entusiaster. Denne artikel vil systematisk analysere kvalitetsvurderingsmetoderne og relaterede certificeringssystemer for kulfiberkompositmaterialer på en klar og let-at- måde, og den vil dykke ned i de vigtigste tekniske punkter for at skelne høj-ydeevnekomponenter fra imitationer af lav-kvalitet.
Hvordan bedømmer man kvaliteten af kulfiberprodukter visuelt og strukturelt?
Visuel inspektion er det primære trin i vurderingen af kvaliteten af kulfiberprodukter. Mens kulfiber ofte betragtes som et æstetisk symbol på grund af dets unikke og genkendelige vævningstekstur, afspejler disse teksturer fra et teknisk perspektiv direkte komponentens strukturelle integritet. Kulfiberprodukter af høj-kvalitet bør udvise en ensartet, præcist justeret vævningsretning. Enhver form for vridning eller uregelmæssighed, ofte omtalt som "fibervask" eller "vævedeformation", indikerer fiberforskydning under harpiksinfusion eller vakuumposning. Dette er især kritisk, fordi de mekaniske egenskaber af kulfiber er meget afhængige af fiberorientering; når først fiberretningen afviger fra den beregnede belastningsvej, vil komponentens belastnings-bærende effektivitet og overordnede ydeevne uundgåeligt falde betydeligt.
Overfladefinish er også en afgørende faktor i bedømmelsen af kvaliteten af kulfiberprodukter. Under evalueringsprocessen bør fokus være på at kontrollere for defekter såsom nålehuller, harpiks-rige områder eller utilstrækkelige harpiksområder. Nålehuller optræder typisk som små luftbobler på overfladen, ofte som følge af luftindfangning eller ukorrekt vakuumtrykkontrol. Harpiks-rige områder fremstår som lokalt tykke, næsten-glasagtige aflejringer, hvilket afspejler en ubalance i forholdet mellem fiber-til-harpiks. For kulfiberkomponenter med høj-ydelse bør den ideelle fibervolumenfraktion (Vf) generelt kontrolleres mellem 55 % og 65 %. For højt harpiksindhold øger kun den strukturelle vægt uden at give en tilsvarende forøgelse i styrke, mens utilstrækkelig harpiks svækker den effektive begrænsning på fibrene, hvilket gør dem mere tilbøjelige til for tidligt svigt under trykforhold.
Hvad er de vigtigste mekaniske egenskaber til evaluering af kvaliteten af kulfiberprodukter?
Ud over overfladekvalitet ligger den sande kerneydelse af kulfiberprodukter i deres interne mekaniske egenskaber. På grund af den betydelige anisotropi af kulfibermaterialer varierer deres mekaniske ydeevne med fiberorientering, hvilket nødvendiggør kvantitativ evaluering gennem standardiserede mekaniske testmetoder. Almindeligt anvendte nøgleindikatorer omfatter trækstyrke, trækmodul (dvs. stivhed) og interlaminær forskydningsstyrke (ILSS). For at et produkt kan betragtes som "høj-ydeevne", skal dets testresultater opfylde ydeevnetærsklerne, der svarer til den anvendte fiberkvalitet, såsom det specificerede område for standardmodul- eller mediummodulfibre.
Trækstyrke afspejler den maksimale belastning et materiale kan modstå under trækbelastning. For fly--kulfiberprodukter er denne værdi typisk højere end 3.500 MPa. Men styrke alene er utilstrækkelig til fuldt ud at måle kvalitet; elasticitetsmodulet er lige så afgørende. Kulfiber med højt-modul giver ekstremt høj strukturel stivhed, hvilket er særligt kritisk for applikationer, der er meget følsomme over for deformation, såsom satellitindsatsarme og præcisionsrobotter. Hvis faktiske produkter udviser "blødhed" eller bøjbarhed, der ikke er i overensstemmelse med designspecifikationerne under brug eller test, indikerer det ofte en lav fiberkvalitet eller et urimeligt layout og sekvens (mellemlagsjustering).
En anden afgørende indikator, som ikke kan ignoreres, er glasovergangstemperaturen for harpiksmatricen. I praktiske applikationer er holdbarheden og den strukturelle stabilitet af kulfiberprodukter ofte begrænset af den kritiske temperatur, hvor harpiksen begynder at blive blød. Epoxyharpikssystemer af høj-kvalitet, der anvender autoklaveprocesser, kan typisk overstige 180 grader, hvilket bibeholder en stabil ydeevne under høje termiske belastninger. Omvendt, hvis der bruges billigere-polyesterharpikser eller lav-epoxysystemer i fremstillingsprocessen, kan komponenter opleve vridning, deformation eller et betydeligt fald i stivhed i moderate-temperaturmiljøer-såsom motorhjelmen på en bil, der er udsat for sollys i længere perioder. Derfor skal der i vurdering af mekaniske egenskaber, termisk stabilitetstest og grænsefladebindingsydelsestestning mellem fiberen og harpiksmatricen inkluderes for at sikre, at kompositmaterialet fortsætter med at udøve sin strukturelle styrke og pålidelighed som helhed under påføring.
Sammenligning af mekaniske egenskaber af kulfiberproduktkvaliteter
| Fiber type | Trækstyrke (MPa) | Trækmodul (GPa) | Typisk anvendelse | Kulfiberproduktkvalitetsniveau |
| Standardmodul (T300/T700) | 3,500 - 4,900 | 230 - 240 | Sportsartikler, biler | Industriel standard |
| Mellemmodul (IM7/IM8) | 5,500 - 6,000 | 270 - 300 | Luftfarts primære strukturer | Høj ydeevne |
| Højt modul (M40J/M55J) | 4,000 - 4,500 | 370 - 540 | Satellitter, præcisionsinstrumenter | Ultra-høj kvalitet |
Hvilke certificeringsstandarder er vigtigst for kvaliteten af kulfiberprodukter?
At bedømme kvaliteten af kulfiberprodukter kræver forståelse og anerkendelse af internationale standarder. Ydelsespåstande, der mangler autoritativ certificeringsstøtte, forbliver ofte på markedsføringsniveau og er vanskelige at bruge som grundlag for tekniske beslutninger. Blandt talrige standarder er certificering af kulfiber i luft--kvalitet bredt anerkendt som den mest strenge og autoritative, typisk indbygget i AS9100 kvalitetsstyringssystemet. Dette system kræver fuldstændig sporbarhed af hele processen med fiber og harpiks, fra kemiske prækursorer og råmaterialebehandling til det endelige produkt, hvilket sikrer en høj grad af konsistens og kontrollerbarhed i fremstillingsprocessen. Hvis kulfiberkomponenter bruges i luft- og rumfartsområdet eller har ekstremt høje sikkerhedskrav, skal de normalt overholde kvalitetsstyringsstandarder såsom AS9100 eller IATF.
Hvordan påvirker fremstillingsprocesser kvaliteten af kulfiberprodukter?
Med hensyn til kulfiberproduktkvalitet er "hvordan man fremstiller" lige så vigtigt som "hvad man skal fremstille." Der er tre hovedmetoder: våd layup, vakuuminfusion og prepreg/autoklavestøbning.
Wet layup er en af de mest fundamentale støbeprocesser inden for kulfiberfremstilling. Men på grund af vanskeligheden ved præcist at kontrollere harpiksindholdet og modtageligheden for menneskelige fejl under fiberplacering, er kvaliteten af det færdige produkt typisk lav. Mens vakuuminfusion giver betydelige omkostningsfordele ved produktion af udvendige og dekorative komponenter, opfylder den ofte ikke de strenge mekaniske ydeevnekrav for strukturelle dele. Som en forbedring i forhold til traditionel våd oplægning, udnytter vakuuminfusion atmosfærisk tryk til ensartet at trække harpiks ind i den tørre fiberpræform, hvilket kan øge fiber-til-harpiksforholdet til en vis grad og effektivt reducere porøsiteten. Men selv med disse forbedringer forbliver dens ydeevneloft begrænset.
Inden for-højtydende kulfiberfremstilling betragtes præpreg kombineret med autoklavehærdning fortsat som guldstandarden for kvalitetskontrol. "Prepreg" refererer til den præcise andel af harpiks præ-imprægneret i kulfibre under kontrollerede forhold, hvilket sikrer ensartet harpiksindhold og fordeling fra starten. Efterfølgende hærdes de oplagte-komponenter i en autoklave. En autoklave er i det væsentlige en forseglet enhed, der samtidigt påfører høj temperatur og højt tryk, maksimerer elimineringen af mikroporer og sikrer, at hver layup er fuldstændig tæt og ensartet hærdet.
Ved vurdering af kulfiberproduktkvalitet er "porøsitet" en vigtig skjult fare, der påvirker ydeevnen. Komponenter hærdet i en autoklave har typisk en porøsitet, der er kontrolleret under 1 %, mens våde-produkter kan have en porøsitet så høj som 5 % eller endda højere. Disse porer bliver kilder til stresskoncentration, hvilket let fremkalder revner og fører til for tidligt strukturelt svigt. Derfor er forståelsen af selve fremstillingsprocessen en effektiv måde til hurtigt at vurdere kvaliteten af kulfiberprodukter. Hvis et produkt udtrykkeligt er mærket "autoklavehærdet", betyder det normalt, at det har højere mekanisk pålidelighed og et bedre styrke-til-vægtforhold, hvilket opfylder fremstillingskravene til kulfiberprodukter med høj-ydelse.
Konklusion
For købere eller ingeniører er kernemålet at opnå "objektive beviser for kvalitet." Dette betyder, at når de vælger eller anvender kulfiberkomponenter, skal de proaktivt anmode om materialetestrapporter, autoritative certificeringsmærker og forstå fremstillingsprocessen. Baseret på denne pålidelige tekniske dokumentation kan brugerne sikre, at de kulfibermaterialer, de besidder, virkelig besidder designydelsen og sikkerhedsgarantierne, hvilket gør det muligt for dette avancerede kompositmateriale, hyldet som "sort guld", at blive anvendt i moderne teknik og realisere dets værdi.
Kontakt os
Dongguan Julitech Composite Materials Technology Co., Ltd. er en producent af kulfiberprodukter med høj-ydelse fra Kina. Beliggende på No. 5, Chuangxin Road, Shitanpu, Dongguan City, Guangdong-provinsen, Kina, dækker virksomheden et areal på 10.300 kvadratmeter og har over 100 ansatte. Den kan prale af 11 rørviklingsproduktionslinjer og flere autoklaver. Vi garanterer vores kvalitet, efter at have bestået internationale kvalitetscertificeringer som SGS, ISO9001, REACH og TUV. Vi er et velkendt-mærke i den kinesiske industri og samarbejder med mange børsnoterede virksomheder. Velkommen til at besøge vores fabrik i Kina. Kontakt os via WhatsApp: +86 18822947075 eller e-mail: sales18@julitech.cn.
Referencer
ASTM International: Standardtestmetode for trækegenskaber af polymermatrixkompositmaterialer (D3039/D3039M).
Hexcel Corporation: Guide til valg af kompositmaterialer og tekniske datablade (T300, IM7-serien).
ISO (International Organization for Standardization): ISO 14125: Fiber-forstærkede plastkompositter - Bestemmelse af bøjningsegenskaber.